Балансировка шпинделя ЧПУ: порядок проверки и оценка результата
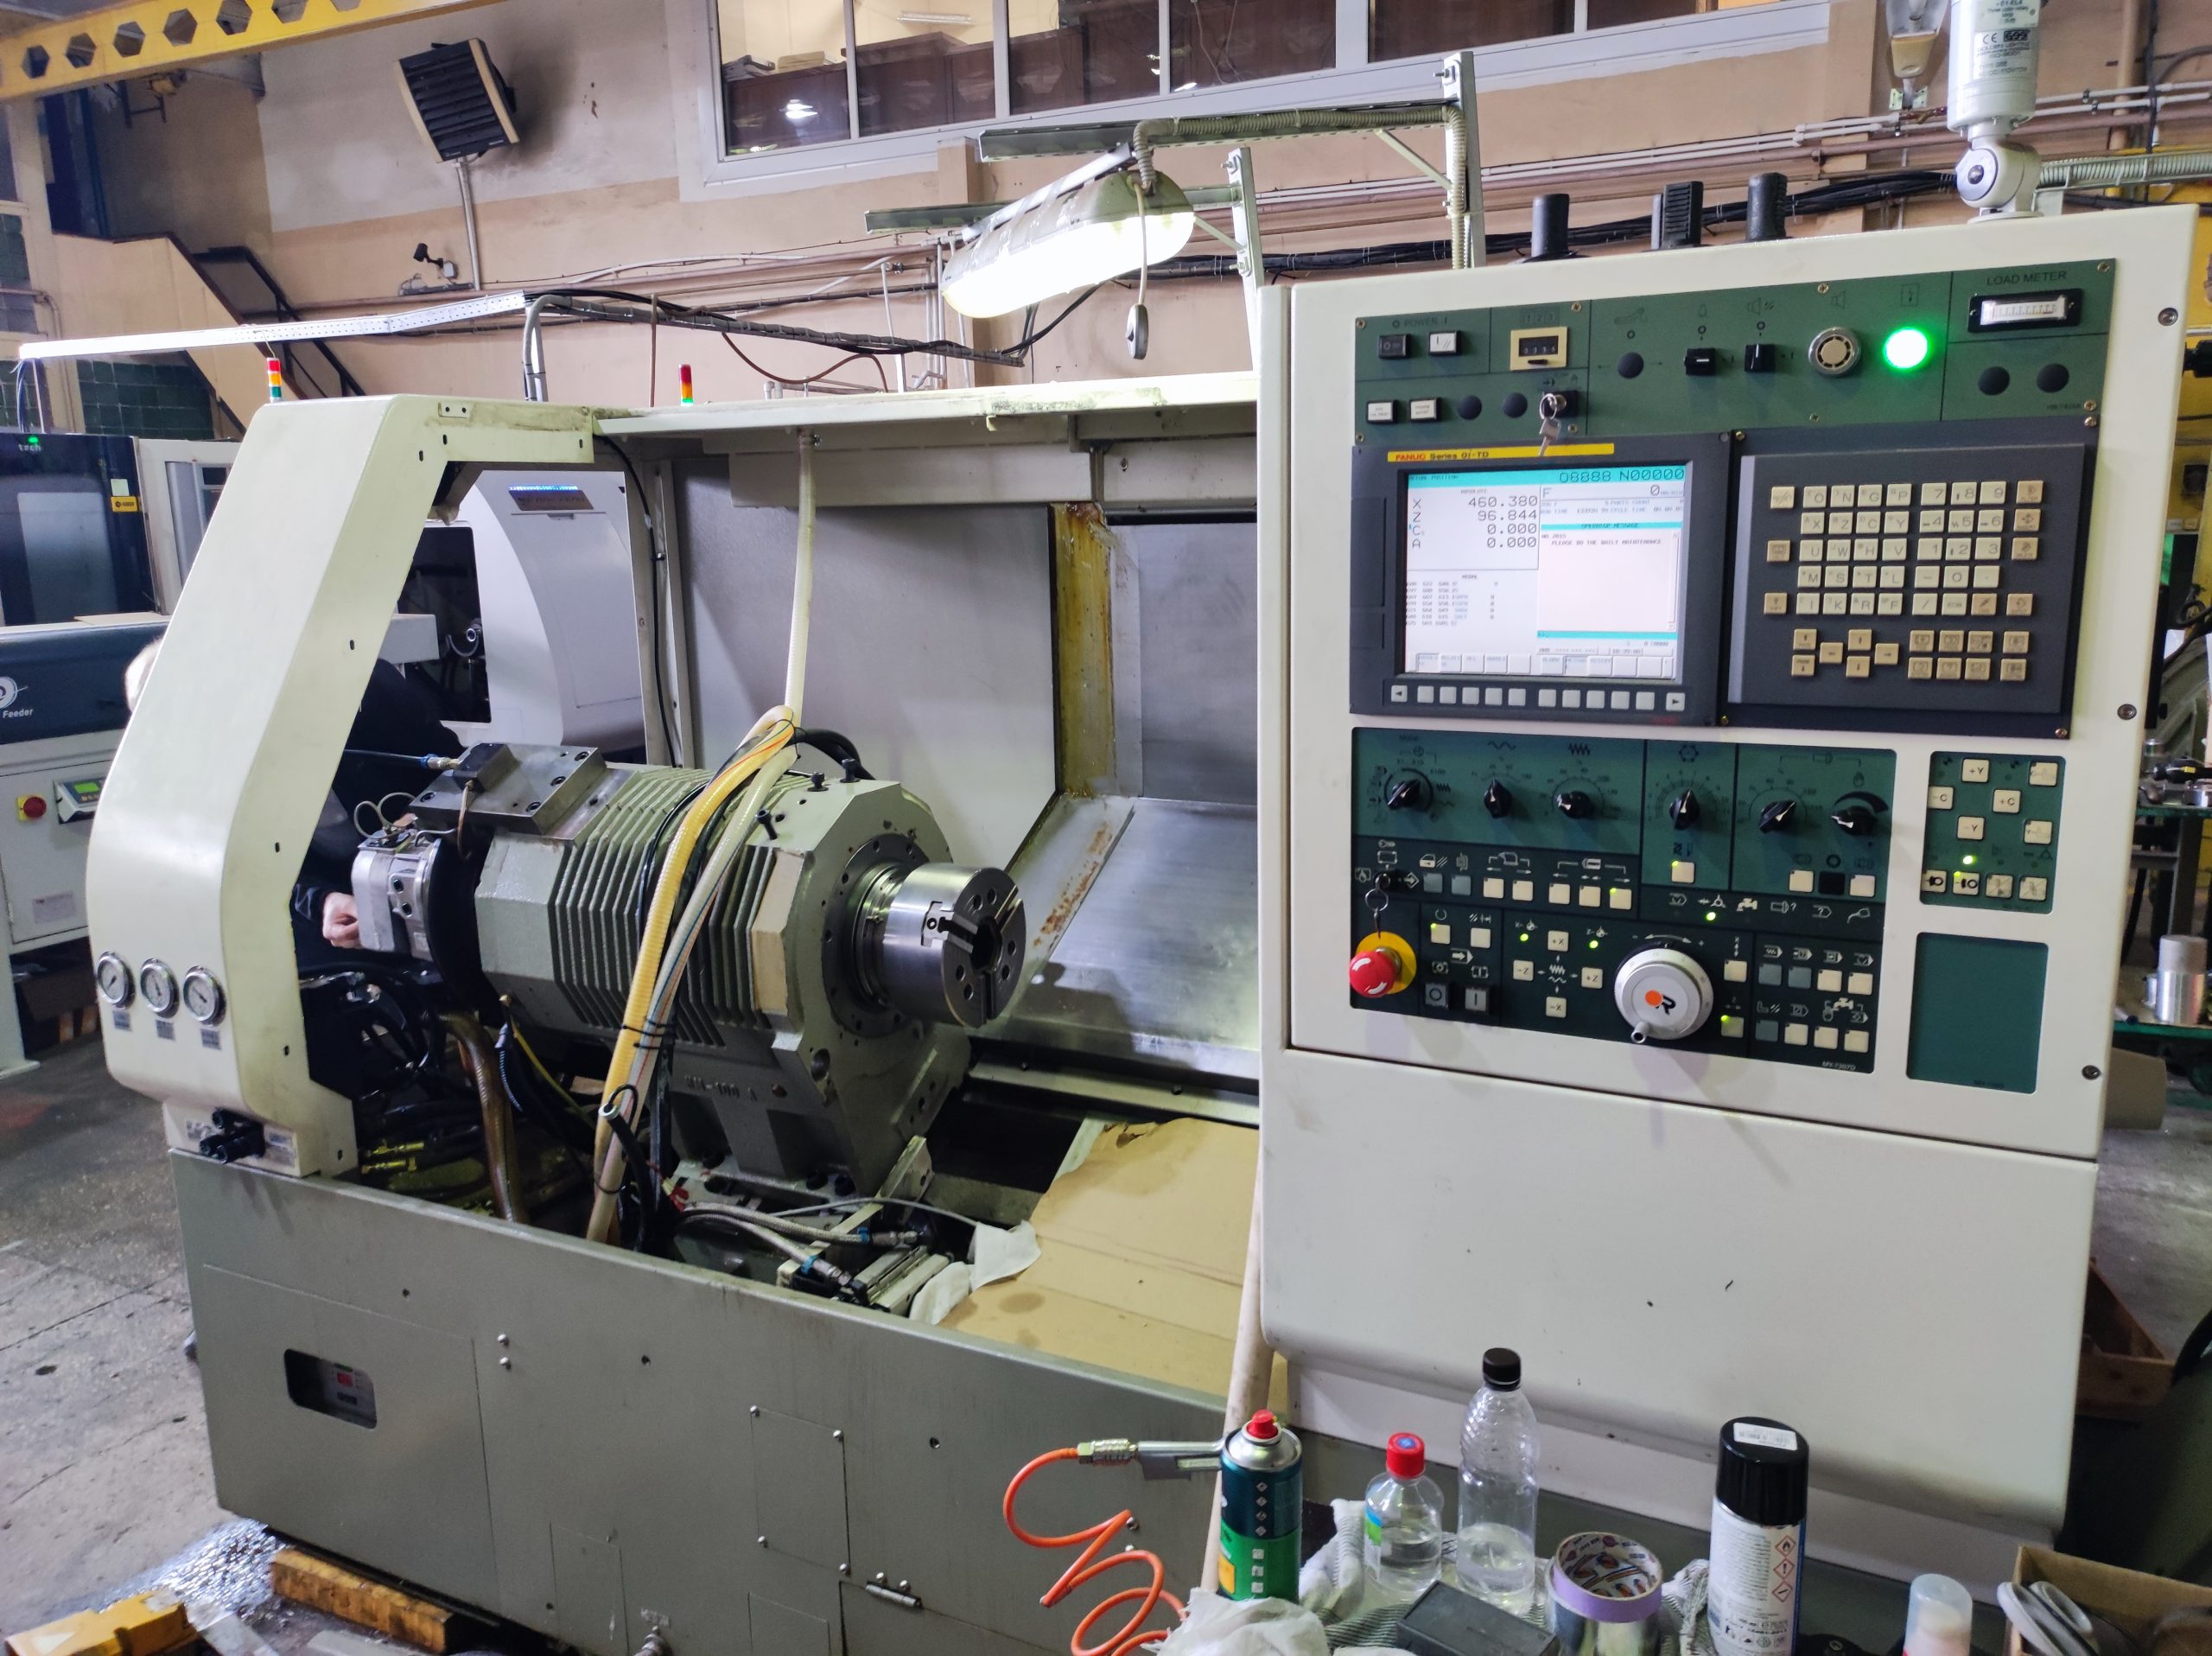
Шпиндель — самый требовательный узел станка с ЧПУ: он вращается быстрее всего остального, и любая неуравновешенная масса на нём сразу отражается на детали. Сначала появляется еле заметная волнистость на поверхности, потом растёт шум, быстрее садится инструмент. К нам обращаются именно на этой стадии — когда станок ещё работает, но результат обработки перестал устраивать.
С чего начинаем: сначала измерения, потом грузы
Балансировка убирает только ту часть вибрации, которая связана с распределением массы. Она не заменит ремонт подшипников, не исправит биение оправки и не компенсирует ослабший крепёж. Поэтому до установки любых грузов мы смотрим на узел целиком:
- на каких оборотах и в каком режиме появляется вибрация;
- в каком состоянии сам шпиндель, инструмент и оснастка;
- есть ли безопасный доступ к точкам измерения и местам коррекции;
- повторяются ли амплитуда и фаза от пуска к пуску.
Последний пункт — ключевой. Если показания «плавают» от запуска к запуску, считать корректирующую массу рано: сначала нужно понять, почему измерения нестабильны.
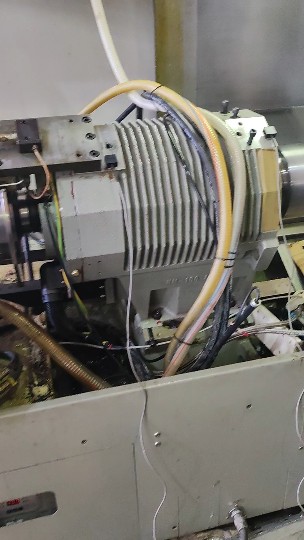
Как проходит работа
Снимаем исходные показания, делаем пробные пуски с известным грузом и по отклику рассчитываем корректирующую массу. Сколько потребуется плоскостей коррекции и каким способом крепить груз — зависит от конструкции узла, здесь единого рецепта нет.
Все операции с грузами выполняем только на остановленном станке, с исключением случайного пуска. После установки — контрольный запуск и повторное измерение.
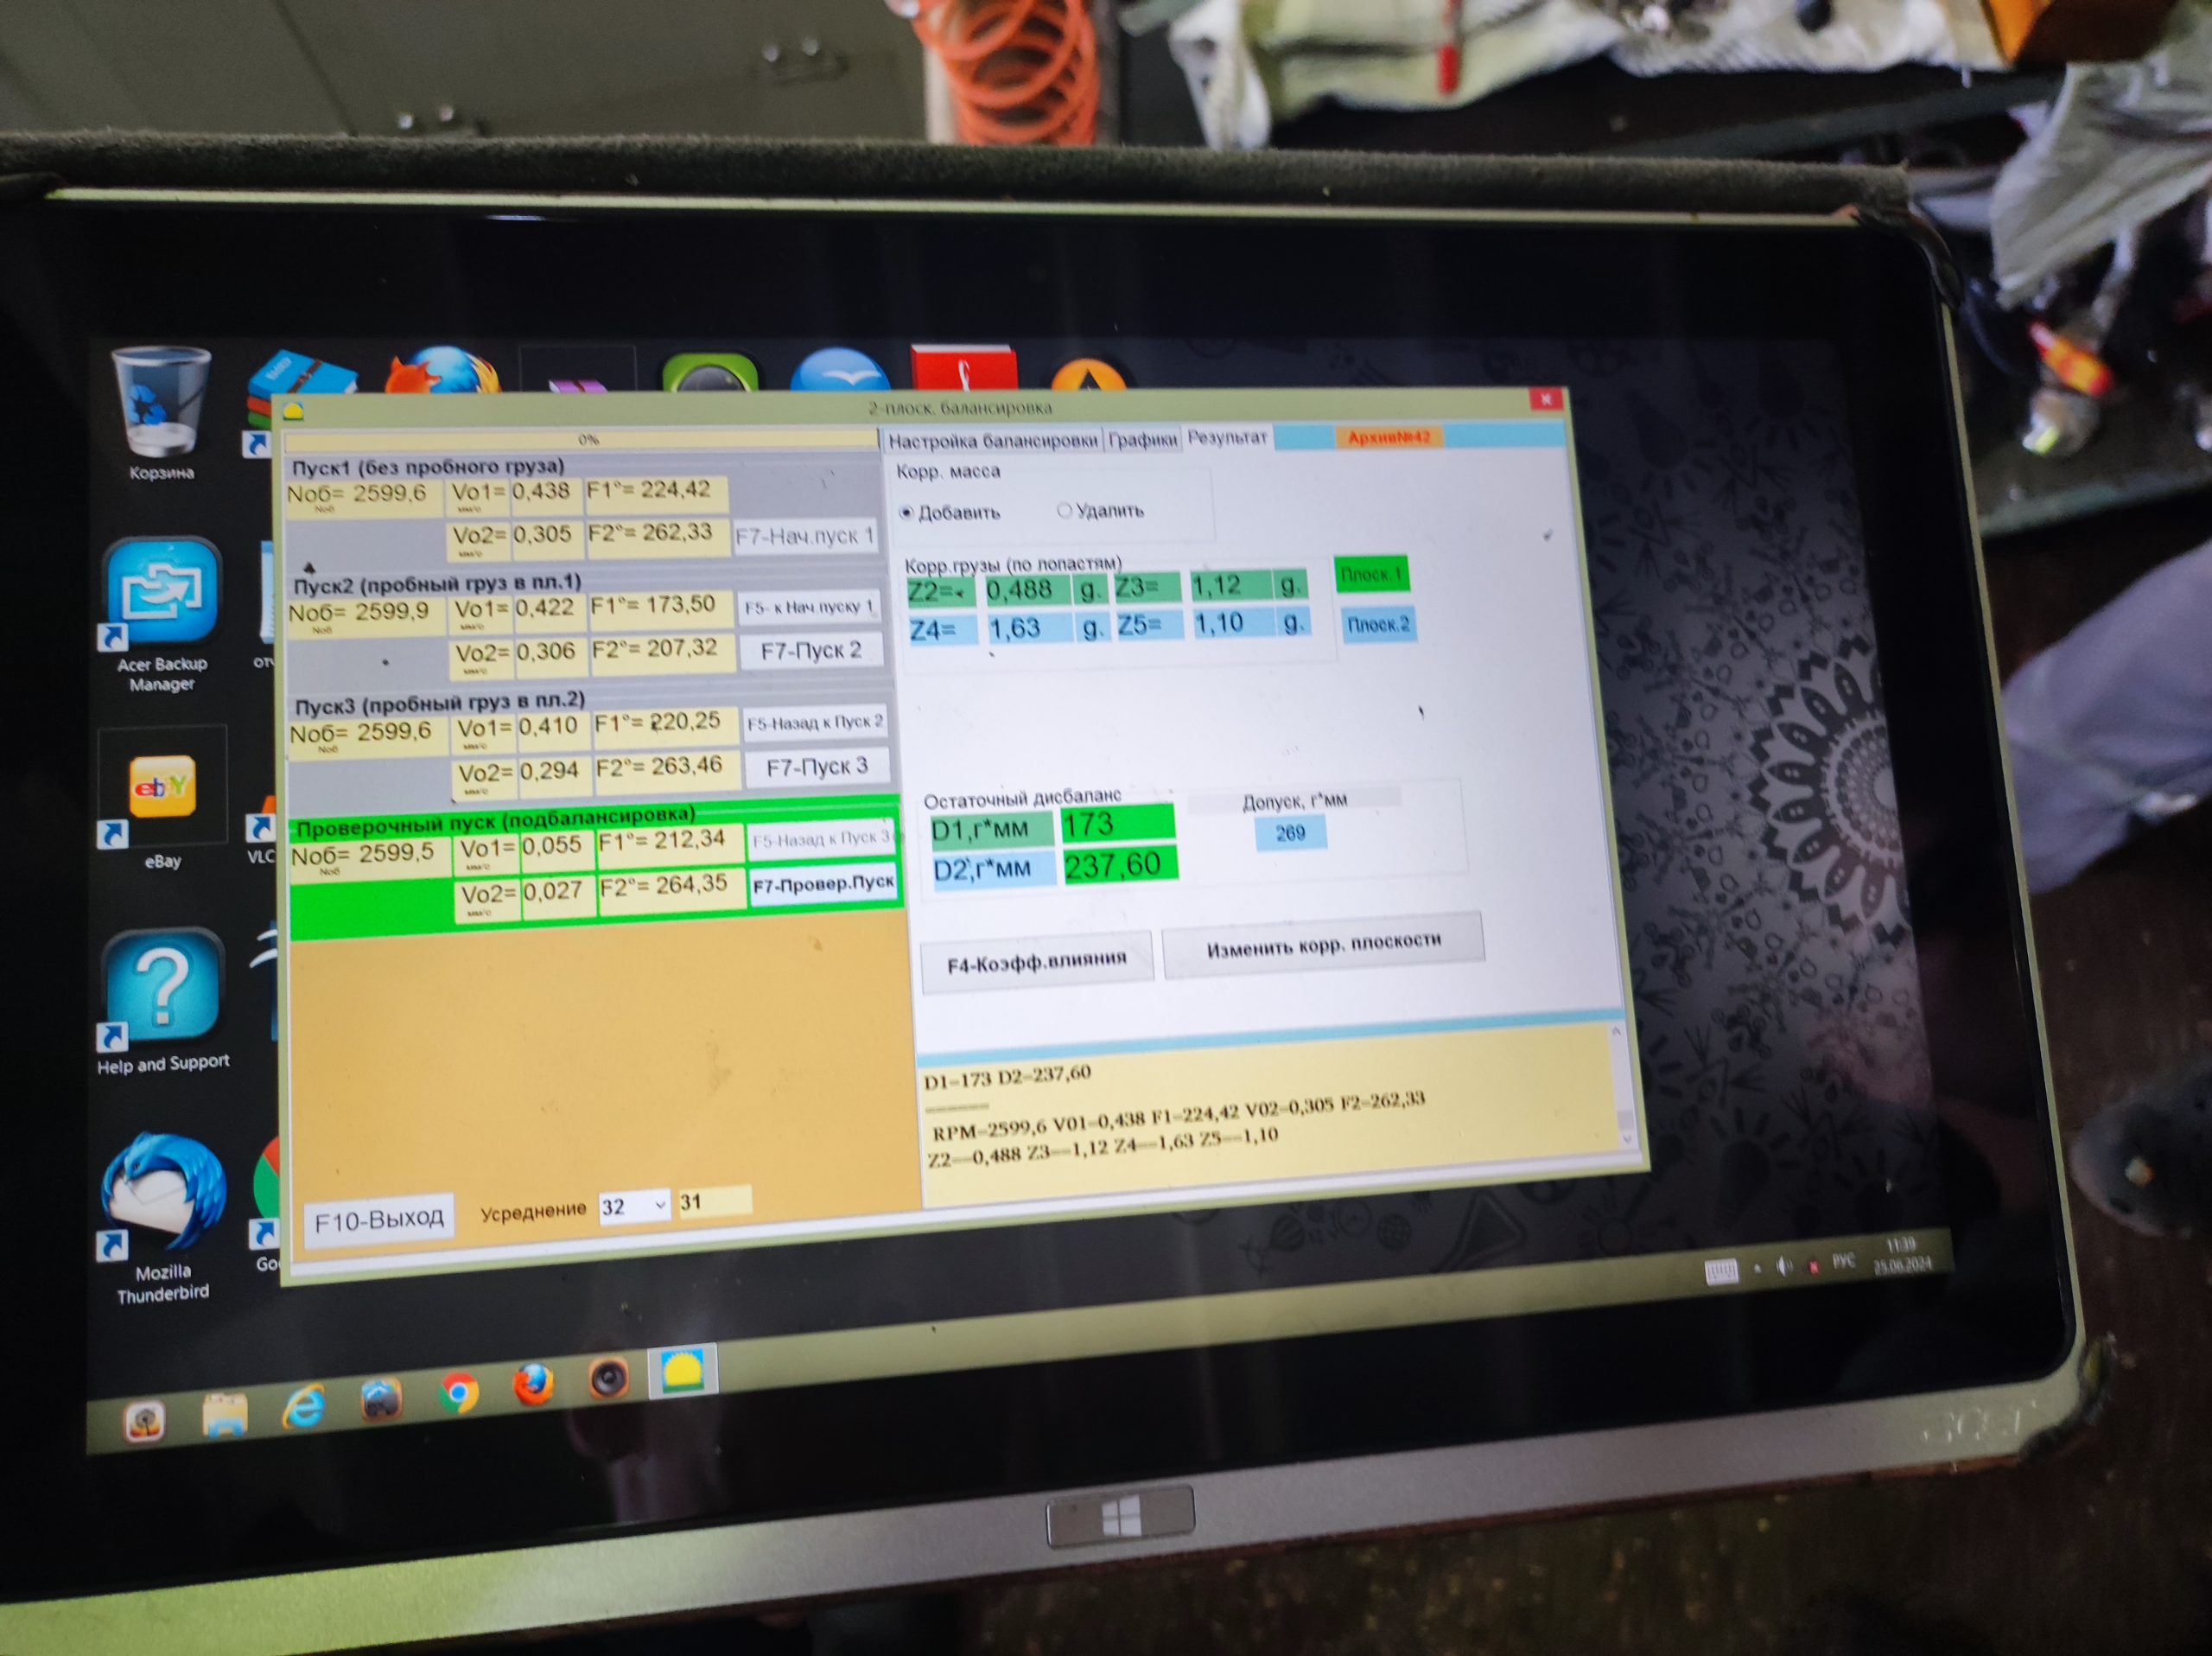
Что должно быть в результате
В отчёте мы всегда указываем значения до и после, точки измерения, обороты и то, какая именно величина измерялась. Без этих данных цифра «стало лучше» ничего не значит.
Отдельно предупреждаем о частой путанице: одно значение виброскорости в мм/с нельзя напрямую перевести в класс качества балансировки G. Вибрация машины и остаточный дисбаланс ротора — разные показатели, они измеряются по-разному и нормируются разными документами. Если в отчёте виброскорость выдают за класс G — это повод задать вопросы.
И ещё: снижение вибрации проверяется не только прибором. Станок должен нормально отработать в своём технологическом режиме, а качество поверхности оценивается по реальным деталям.
Когда стоит проверить шпиндель
Поводом становятся изменение вибрации, шума или качества поверхности, ремонт узла, замена вращающейся оснастки. При этом не каждое вмешательство требует балансировки — решение принимаем по результатам измерений и документации станка, а не «на всякий случай».
Условия выезда описаны на странице балансировки шпинделей станков с ЧПУ. Если причина вибрации пока неизвестна, разумнее начать с вибродиагностики.
Вибрация шпинделя мешает держать размер? Расскажите про станок и обороты — подскажем, нужна ли балансировка, и рассчитаем условия выезда. Телефон +7 999 210-63-88.